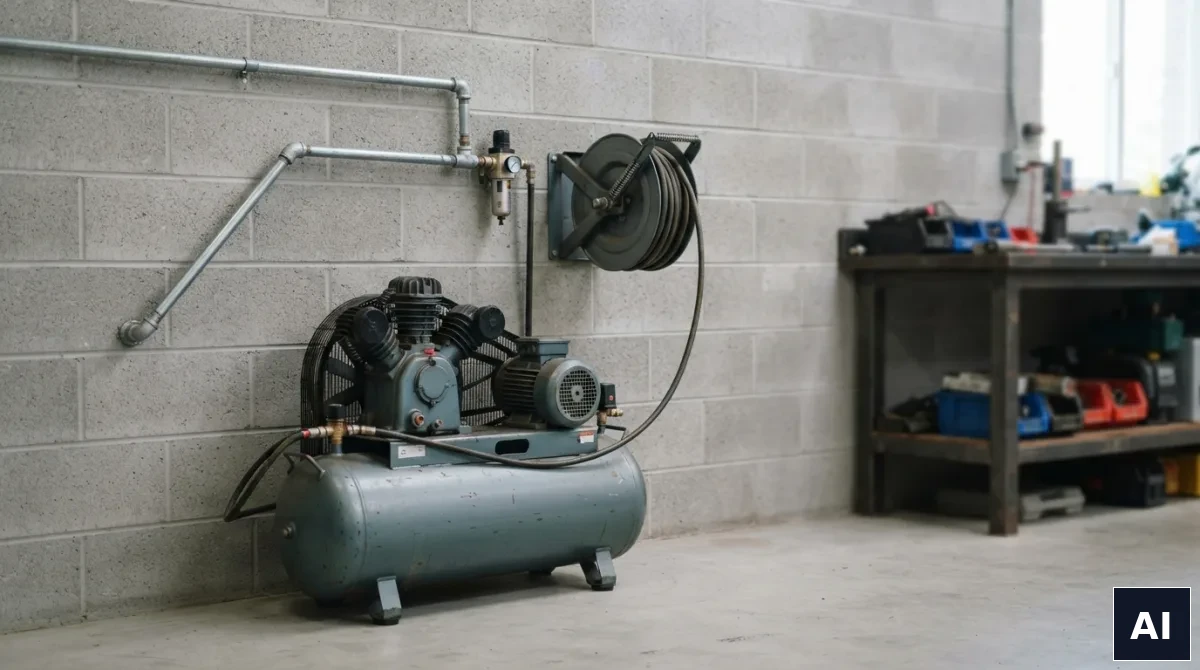
Sprężone powietrze w warsztacie jest wygodne z kilku powodów: narzędzia pneumatyczne są lżejsze i trwalsze od elektrycznych, nie grzeją się przy pracy ciągłej, nie iskrzą, a przy tej samej mocy są mniejsze.
Pod warunkiem, że mają czym pracować. Sprężarka dobrana nieprawidłowo sprawia, że klucz udarowy odkręca jedną śrubę i czeka minutę, a pistolet lakierniczy daje nierówną powłokę.
Problem prawie zawsze sprowadza się do tego, że kupujący patrzył na niewłaściwe parametry.
Trzy liczby i tylko jedna naprawdę ważna
Pojemność zbiornika (litry). To liczba najbardziej widoczna w ofertach i najmniej istotna. Zbiornik jest buforem — wygładza pobór i pozwala na krótkotrwałe zużycie większe od wydajności sprężarki. Nie jest natomiast źródłem powietrza. Duży zbiornik przy małej wydajności oznacza po prostu, że narzędzie popracuje kilkanaście sekund dłużej, zanim zabraknie ciśnienia.
Ciśnienie robocze (bar). Większość narzędzi pneumatycznych pracuje przy 6–6,3 bar. Sprężarki oferują zwykle 8–10 bar, więc ten parametr rzadko bywa ograniczeniem — ale warto sprawdzić, czy konkretne narzędzie nie wymaga więcej.
Wydajność (litry na minutę). To jest parametr decydujący. Określa, ile powietrza sprężarka jest w stanie dostarczać w sposób ciągły.
Tutaj pojawia się pułapka: producenci podają często wydajność ssania (teoretyczną, wynikającą z pojemności skokowej i obrotów), a nie wydajność rzeczywistą na wyjściu. Ta druga jest niższa o 30–40%. Sprężarka opisana jako „300 l/min” może realnie dostarczać około 180–200 l/min.
Przy porównywaniu ofert trzeba wiedzieć, którą wartość się porównuje — inaczej zestawia się liczby nieporównywalne.
Dobór: zacznij od najbardziej wymagającego narzędzia
Metoda jest prosta: sprawdź zapotrzebowanie każdego narzędzia, którego zamierzasz używać, i dobierz sprężarkę do tego, które wymaga najwięcej — z zapasem.
Orientacyjne zapotrzebowanie typowych narzędzi:
Pistolet do przedmuchiwania, pompowanie kół — zużycie chwilowe, kilkadziesiąt litrów na minutę. Wystarcza najmniejsza sprężarka.
Zszywacz, gwoździarka — praca impulsowa, niewielkie zużycie średnie.
Klucz udarowy — praca krótkimi seriami, ale zapotrzebowanie chwilowe rzędu 150–400 l/min zależnie od rozmiaru.
Szlifierka pneumatyczna, wycinarka — praca ciągła i duże zużycie, często 300–500 l/min.
Pistolet lakierniczy — praca ciągła przy stałym ciśnieniu; zapotrzebowanie zależy od typu pistoletu i bywa znaczne.
Piaskarka — najbardziej wymagające zastosowanie, zużycie liczone w setkach litrów na minutę przy pracy ciągłej. To zastosowanie, przy którym sprężarki warsztatowe zwykle nie wystarczają.
Praktyczna reguła: sprężarka powinna mieć wydajność rzeczywistą przekraczającą zapotrzebowanie narzędzia o 30–50%. Praca na granicy oznacza, że silnik nie wyłącza się prawie wcale, przegrzewa się i szybko się zużywa.
Przy pracach okazjonalnych, ale wymagających dużej wydajności — piaskowaniu elementu, malowaniu większej powierzchni, pracy narzędziem o dużym zużyciu — częstym rozwiązaniem jest wzięcie odpowiednio większej sprężarki na czas roboty zamiast przewymiarowywania sprzętu stałego. Zestawienie sprężarek i narzędzi pneumatycznych według wydajności i zastosowania znaleźć można pod adresem https://wynajmijsprzet.com/pneumatyka/.
Typ sprężarki: tłokowa czy śrubowa
Tłokowa — standard w warsztatach i małych zakładach. Tańsza, prostsza, znosi pracę przerywaną. Ma jednak ograniczony czas pracy ciągłej (współczynnik pracy zwykle 50–70%) i jest głośna.
W ramach tłokowych warto rozróżnić konstrukcje bezolejowe (tańsze, głośniejsze, krótsza żywotność, ale powietrze bez śladów oleju — istotne przy niektórych zastosowaniach) i olejowe (cichsze, trwalsze, wymagają kontroli poziomu oleju i filtracji powietrza na wyjściu).
Śrubowa — przeznaczona do pracy ciągłej, znacznie cichsza, o stabilnej wydajności i dłuższej żywotności. Droższa w zakupie, więc uzasadniona tam, gdzie sprężone powietrze jest zasilaniem procesu, a nie okazjonalnym udogodnieniem.
Granica przebiega mniej więcej tam, gdzie sprężarka pracuje więcej niż kilka godzin dziennie przez większość dni roboczych.
Instalacja: rzeczy, które psują efekt
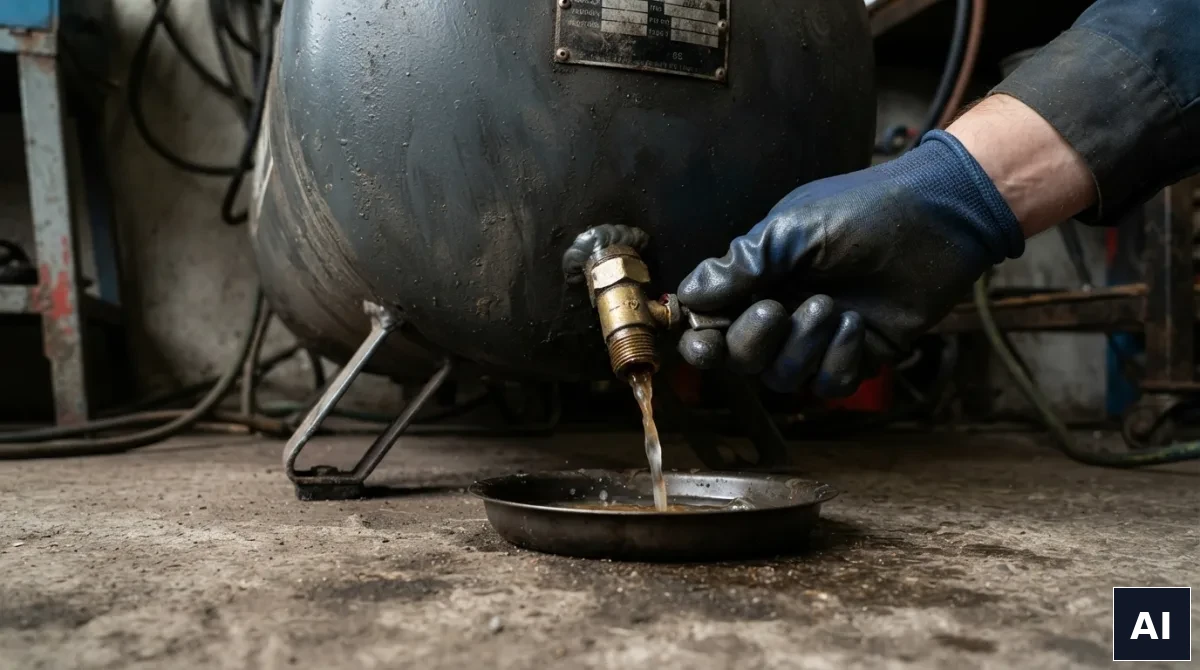
Woda w układzie. Sprężanie powietrza powoduje wykroplenie zawartej w nim wilgoci. Woda zbiera się w zbiorniku i wędruje instalacją do narzędzi, gdzie powoduje korozję, a przy lakierowaniu — plamy na powłoce.
Zbiornik ma na spodzie zawór spustowy i trzeba go opróżniać regularnie — codziennie przy intensywnej pracy. To czynność zajmująca dziesięć sekund i najczęściej pomijana; efektem jest przerdzewiały zbiornik, co przy naczyniu pod ciśnieniem jest zagrożeniem realnym.
Osuszacz i filtry. Przy lakierowaniu i przy zastosowaniach wrażliwych na wilgoć niezbędny jest filtr z separatorem wody, a często także osuszacz. Reduktor z filtrem montowany przy narzędziu to minimum.
Przekrój i długość przewodów. Długi wąż o małej średnicy powoduje spadek ciśnienia, przez który narzędzie pracuje słabiej mimo prawidłowego ciśnienia w zbiorniku. Przy dłuższych odległościach stosuje się instalację stałą z rur o odpowiedniej średnicy, a nie zwijany wąż spiralny.
Spadek instalacji i punkty odwodnienia. Rury instalacji stałej układa się ze spadkiem, a odejścia wyprowadza od góry rury, nie od dołu — dzięki temu kondensat nie spływa do narzędzia.
Bezpieczeństwo i obowiązki
Zbiornik sprężarki jest urządzeniem ciśnieniowym. Zbiorniki powyżej określonych parametrów podlegają dozorowi technicznemu, co oznacza obowiązek zgłoszenia, badań okresowych i posiadania ważnej decyzji zezwalającej na eksploatację. Przy sprzęcie warsztatowym i przemysłowym warto to sprawdzić, bo konsekwencje eksploatacji urządzenia bez wymaganego dozoru dotyczą zarówno odpowiedzialności, jak i ubezpieczenia.
Do tego kilka zasad praktycznych: zawór bezpieczeństwa musi być sprawny i nie wolno go blokować; sprężarka wymaga wentylacji i odstępu od ścian; powietrza sprężonego nigdy nie kieruje się na ludzi ani nie używa do czyszczenia ubrania — przy ciśnieniu roboczym może ono wniknąć przez skórę.